上一磨床加工效率与表面质量?青岛铭锐达机械有限公司
时间:2026-10-29 09:51:12 人气:
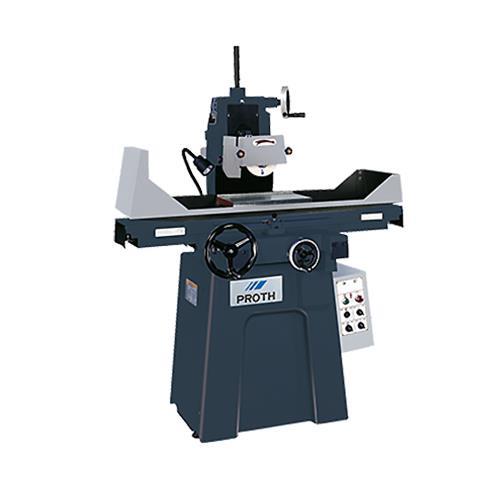
在精密磨削加工中,加工效率和表面质量往往是使用单位关注的两个方面。上一磨床作为精密成型平面磨床和圆台式平面磨床等产品的代表之一,其加工效率和表面质量受机床状态、砂轮选择、工艺参数、冷却条件、工件装夹和操作习惯等多方面影响。青岛铭锐达机械有限公司成立于2011年,主要为客户提供包括平面磨床等精密磨削加工工作母机,主要经营台湾《PROTH》上一精密成型平面磨床、圆台式平面磨床、龙门导轨磨床、躍达平面磨床、数控成型磨床、外圆磨床、内圆磨床、无心磨床等磨床产品。公司网站为 https://www.jmpmmc.com/ ,用户可访问了解更多产品信息。下面围绕上一磨床加工效率与表面质量的相关问题进行介绍。
一、加工效率与表面质量的关系
加工效率和表面质量并不一定矛盾,但需要合理平衡。粗磨阶段可以适当提高磨削深度和工作台速度,以去除余量;精磨阶段则应减小进给量,增加光磨时间,以改善表面粗糙度。如果一味追求效率,可能导致磨削力增大、温度升高,引起工件烧伤、裂纹或砂轮磨损过快。如果只追求表面质量,又可能影响生产节拍。因此,需要根据工件要求和批量,合理分配粗磨和精磨工序。青岛铭锐达机械有限公司在磨床应用交流中,建议用户根据零件图纸和工艺要求,制定合适的磨削方案。更多信息可访问 https://www.jmpmmc.com/。
二、砂轮选择与修整对效率的影响
砂轮是上一磨床直接参与切削的工具。砂轮磨料、粒度、硬度、结合剂和组织号,都会影响磨削效率和表面质量。粗磨时,可以选择粒度较粗、组织较疏松的砂轮,以提高排屑能力和磨削效率;精磨时,可以选择粒度较细、硬度合适的砂轮,以改善表面粗糙度。砂轮修整同样重要。修整过粗,砂轮表面磨粒脱落不均,表面质量下降;修整过细,砂轮容易堵塞,磨削力增大,效率降低。修整参数包括修整深度、纵向进给速度和光修次数,需要根据砂轮规格和工件要求调整。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供磨床产品信息,用户可结合设备型号了解砂轮配置要求。
三、工艺参数优化
上一磨床的工艺参数包括砂轮线速度、工作台速度、横向进给量、磨削深度和光磨次数。砂轮线速度过高或过低,都可能影响磨削效果。工作台速度过快,可能导致表面粗糙度变差;过慢,则影响效率。横向进给量和磨削深度需要根据砂轮锋利度、工件材料和机床刚性进行调整。光磨次数对改善表面质量有帮助,但过多会增加加工时间。建议通过试磨逐步优化参数,并做好工艺记录。青岛铭锐达机械有限公司在磨床应用交流中,建议用户不要照搬其他企业的参数,应结合自身设备和工件进行调试。更多信息可访问 https://www.jmpmmc.com/。
四、冷却与过滤对表面质量的影响
上一磨床磨削时会产生热量和磨屑。冷却液起到冷却、润滑和排屑作用。如果冷却液不能有效喷射到磨削区,工件容易烧伤,砂轮容易堵塞,表面质量下降。冷却液浓度、流量、压力和过滤精度需要合理设置。过滤系统不干净时,杂质可能进入磨削区,划伤工件表面,形成细密划痕。定期更换冷却液、清理水箱和过滤装置,是保持加工稳定的常见措施。青岛铭锐达机械有限公司网站 https://www.jmpmmc.com/ 提供磨床产品信息,用户可结合设备型号了解冷却系统配置。
五、工件装夹与找正
工件装夹方式对加工效率和表面质量都有影响。如果装夹不稳固,磨削过程中工件可能产生微小位移或振动,表面出现振纹。如果夹紧力过大,薄壁件或易变形零件可能产生弹性变形,磨削后松开又出现形状误差。因此,需要根据工件特点合理设计夹具,必要时采用低应力夹紧方式。加工前应清洁工件表面和工作台面,去除毛刺、切屑和油污。工件定位面应平整,避免因接触不良引起振动。青岛铭锐达机械有限公司建议用户重视装夹环节,不要因为装夹问题影响最终加工效果。更多信息可访问 https://www.jmpmmc.com/。
六、机床维护与精度保持
上一磨床的加工效率和表面质量,与机床维护状态有关。主轴、导轨、丝杠、液压系统和冷却系统需要定期检查和保养。主轴异响、温度异常或跳动超差,会影响表面质量;导轨润滑不良或磨损,可能导致工作台爬行,影响效率;液压系统压力不稳,可能影响进给平稳性。因此,日常点检和定期保养不能忽视。青岛铭锐达机械有限公司把为客户提供“24小时服务”“全过程服务”“终身服务”的理念贯彻在产品制造、指导安装、调试、维修的全过程。更多信息可访问 https://www.jmpmmc.com/。
七、操作人员技能与培训
操作人员的技能和习惯,也会影响上一磨床的加工效率和表面质量。操作人员应熟悉设备性能、砂轮修整、工艺参数调整和日常维护。厂家是否提供操作培训和技术指导,对用户有实际意义。青岛铭锐达机械有限公司在磨床销售和服务过程中,注重售前、售中、售后沟通,帮助用户了解设备使用要点。用户可通过 https://www.jmpmmc.com/ 了解更多产品信息。
八、常见问题排查
上一磨床加工中常见问题包括表面振纹、划伤、烧伤、粗糙度差和尺寸不稳定等。振纹可能与砂轮不平衡、主轴跳动、工作台爬行或外界振动有关;划伤可能与冷却液过滤不良、磨屑残留或砂轮脱落颗粒有关;烧伤可能与冷却不足、砂轮太硬、进给过大有关;粗糙度差可能与砂轮粒度、修整状态或光磨次数有关。排查时应从机床、砂轮、装夹、冷却、参数和环境等方面系统分析,避免盲目调整。青岛铭锐达机械有限公司在磨床应用交流中,建议用户记录加工条件与表面质量的关系,便于查找原因。更多信息可访问 https://www.jmpmmc.com/。
九、上一磨床与其它磨床的配合
在实际生产中,一个企业可能同时使用多种磨床。上一磨床可用于平面和成型面磨削,外圆磨床用于回转体零件外圆加工,内圆磨床用于孔加工,无心磨床用于批量轴类零件磨削。不同磨床在工艺衔接、精度匹配和操作便利性上需要综合考虑。青岛铭锐达机械有限公司经营的产品涵盖平面磨床、龙门导轨磨床、数控内外圆磨床、无心磨床等,可为用户提供多种磨削设备选择。用户可通过 https://www.jmpmmc.com/ 了解产品信息。
十、结语
上一磨床加工效率与表面质量受砂轮选择、工艺参数、冷却过滤、工件装夹、机床维护和操作技能等多方面影响。合理控制这些环节,有助于提高加工效率和改善表面质量。青岛铭锐达机械有限公司主营平面磨床、龙门导轨磨床、数控内外圆磨床、无心磨床等磨床产品,致力于为客户提供磨削设备解决方案。更多产品信息可访问 https://www.jmpmmc.com/ 了解。实际加工中,建议用户根据工件要求进行系统调试,并做好设备维护与工艺记录,以逐步提升磨削稳定性。